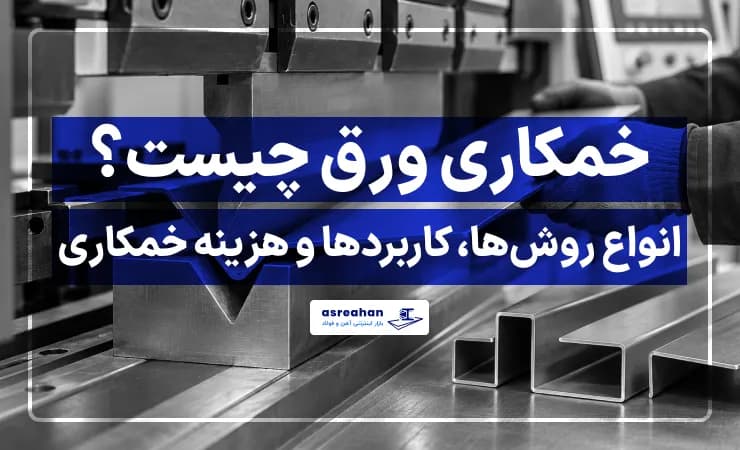
خمکاری ورق یکی از فرآیندهای مهم در صنعت فلزکاری است که امکان تبدیل ورقهای فلزی به قطعاتی با شکل و ابعاد متنوع را فراهم میکند. در این فرآیند، با اعمال نیروی مشخص و تغییر زاویه ورق، میتوان محصولاتی مانند پروفیلهای فلزی، ناودانی، قطعات بدنه خودرو و تجهیزات صنعتی را تولید کرد. ورقهای فولادی به دلیل قابلیت شکلپذیری، کاربرد زیادی در این زمینه دارند و میتوان با برش و خم کردن آنها، قطعاتی با ابعاد و زوایای مختلف تولید کرد. البته برای رسیدن به نتیجه مطلوب، باید جنس و ضخامت ورق، نوع خم و دستگاه مورد استفاده را در نظر گرفت. در این مقاله قصد داریم با روشهای مختلف خمکاری ورق، دستگاههای مورد استفاده، مراحل انجام کار و عواملی که بر هزینه آن تأثیر میگذارند آشنا شویم.
خمکاری ورق چیست؟ آشنایی با کاربرد و نحوه انجام آن
خمکاری ورق یا Bending یکی از روشهای شکلدهی فلزات است که با استفاده از فشار و تجهیزات مخصوص انجام میشود. در این روش، بخشی از ورق تحت فشار قرار میگیرد و بدون اینکه برش بخورد یا قسمتی از آن جدا شود، به زاویه و شکل دلخواه درمیآید. بسته به نوع قطعه، ورق را میتوان به شکلهای مختلفی مانند V، U و L خم کرد. هنگام انجام این کار، قسمت بیرونی ورق کشیده و سطح داخلی آن فشرده میشود. به همین دلیل، اگر فشار وارد شده با مشخصات ورق تناسب نداشته باشد، ممکن است سطح فلز ترک بخورد یا حتی بشکند.
برای انتخاب روش مناسب خمکاری، باید به جنس، ضخامت و میزان انعطافپذیری ورق توجه کرد. بعضی ورقها را میتوان در دمای محیط خم کرد، اما برای فلزات سختتر که انعطافپذیری کمتری دارند، گاهی از خمکاری گرم استفاده میشود. در این روش، ورق قبل از اعمال فشار حرارت میبیند تا راحتتر تغییر شکل دهد. البته انتخاب بین خمکاری سرد و گرم به نوع آلیاژ و شرایط قطعه بستگی دارد.
از این روش در ساخت محصولات مختلفی مانند ناودانی، پروفیل، قطعات بدنه خودرو، تجهیزات کشاورزی و لوازم خانگی استفاده میشود. برای مثال، در تولید یک ناودانی از ورق فولادی، ابتدا ورق در اندازه مورد نظر برش میخورد و سپس با عبور از دستگاه خمکاری، شکل نهایی را پیدا میکند. در این فرآیند، تنظیم درست دستگاه و انتخاب زاویه مناسب اهمیت زیادی دارد؛ چون حتی یک خطای کوچک میتواند باعث شود قطعه تولید شده با ابعاد مورد نظر مطابقت نداشته باشد.
انواع روش های خمکاری ورق
خمکاری ورق با توجه به شکل قطعه، میزان دقت موردنیاز و نوع دستگاه به روشهای مختلفی انجام میشود. هر کدام از این روشها ویژگیهای خاص خود را دارند و برای کاربرد مشخصی مناسب هستند. بعضی روشها برای ایجاد خمهای ساده و زاویهدار استفاده میشوند و برخی دیگر امکان تولید قطعات منحنی و پیچیدهتر را فراهم میکنند. در ادامه، چند مورد از روشهای خمکاری ورق را بررسی میکنیم.
۱- خمکاری خم لبه
در این روش، بخشی از ورق با کمک یک صفحه نگهدارنده ثابت میشود و سپس پانچ با وارد کردن فشار، لبه آزاد آن را خم میکند. خمکاری لبهای بیشتر برای ایجاد خم در کنارههای ورق و ساخت قطعاتی با لبههای برگشته کاربرد دارد.
۲- خمکاری سکهای
خمکاری سکهای برای ایجاد خمهای دقیق با زاویه مشخص استفاده میشود. در این روش، ورق بین پانچ و قالب قرار میگیرد و تحت فشار زیادی پرس میشود تا کاملاً فرم قالب را به خود بگیرد. فشار بالای دستگاه باعث میشود برگشت فنری ورق تا حد زیادی کاهش پیدا کند. البته این روش به نیروی زیادی نیاز دارد و بیشتر برای قطعاتی استفاده میشود که دقت ابعادی و زاویه خم در آنها اهمیت بالایی دارد.
۳- خمکاری هوایی
خمکاری هوایی یکی از روشهای متداول در دستگاههای پرس برک است. در این روش، پانچ ورق را به داخل قالب V شکل فشار میدهد، اما آن را تا انتهای قالب پایین نمیبرد. در واقع، زاویه خم با توجه به میزان حرکت پانچ تنظیم میشود. یکی از مزیتهای این روش، امکان ایجاد زاویههای مختلف با استفاده از یک قالب است. با این حال، به دلیل پدیده برگشت فنری، ممکن است زاویه نهایی کمی با مقدار تنظیمشده تفاوت داشته باشد.
۴- خمکاری چرخشی
در این روش، خم کردن ورق با کمک یک ابزار چرخان انجام میشود. ابزار با حرکت روی سطح ورق، آن را بهتدریج به شکل مورد نظر درمیآورد. از آنجا که تماس مستقیم و اصطکاک بین ابزار و ورق کمتر است، احتمال ایجاد خط و خش روی سطح فلز کاهش پیدا میکند. به همین دلیل، خمکاری چرخشی برای ورقهای رنگشده و قطعاتی که ظاهر سطح آنها اهمیت دارد، گزینه مناسبی است.
| جدول مقایسه روشهای خمکاری ورق | |||
|---|---|---|---|
| محدودیتها | کاربرد / مزایا | توضیح | روش خمکاری |
| دقت پایین، مناسب ضخامتهای نازک | مناسب برای کارگاههای کوچک و خمهای ساده | استفاده از ابزارهای ساده مثل گیره و چکش | خمکاری دستی |
| نیاز به تجهیزات گرانتر | پرکاربرد در صنعت، مناسب تیراژ بالا | استفاده از دستگاه پرس برای خم با زاویه دقیق | خمکاری با دستگاه پرس (پرس برک) |
| مناسب خمهای دقیق نیست. | مناسب برای خمهای منحنی و دایرهای | عبور ورق از بین غلتکها | خمکاری غلتکی |
| نیاز به قالب و ابزار خاص | مناسب برای زوایای تیز و فرمدهی خطی | ایجاد زاویه با ضربه پانچ و قالب گونیایی | خمکاری خم لبه |
| فقط برای خمهای جزئی | مناسب برای حروف برجسته، لوگو، علائم | استفاده از دو قالب برای ایجاد جزئیات یا خمهای ظریف | خمکاری سکهای |
| دقت کمتر، احتمال خطای زاویه | سرعت بالا، عدم نیاز به قالب خاص | ایجاد خم بدون تماس کامل با قالب، توسط پرس | خمکاری هوایی (Air Bending) |
| نیازمند دستگاه خاص و تنظیم دقیق | دقت بالا، بدون ایجاد خراش روی ورق | خم شدن ورق با چرخش قالب استوانهای در دستگاه اتومات | خمکاری چرخشی |
معرفی دستگاه ها و ماشین های خمکاری ورق
خمکاری ورق را میتوان با ابزارهای دستی یا دستگاههای صنعتی انجام داد. انتخاب روش مناسب به عواملی مانند ضخامت ورق، جنس فلز، تعداد قطعات و میزان دقت موردنیاز بستگی دارد. در کارگاههای کوچک، برای خم کردن ورقهای نازک و انجام سفارشهای محدود، گاهی از ابزارهای دستی استفاده میشود. اما در پروژههای صنعتی که سرعت تولید و کیفیت نهایی اهمیت بیشتری دارد، دستگاههای خمکاری انتخاب مناسبتری هستند.
این دستگاهها با استفاده از نیروی مکانیکی، فشار هوا یا روغن هیدرولیک، ورق فلزی را به شکل و زاویه موردنظر درمیآورند. برخی از آنها نیز به سیستمهای کامپیوتری مجهز هستند و امکان اجرای خمهای پیچیده را فراهم میکنند. در ادامه با رایجترین ماشینهای خمکاری ورق آشنا میشویم.
دستگاه خمکاری مکانیکی
دستگاه خمکاری مکانیکی با استفاده از نیروی تولیدشده توسط سیستم محرک و قطعات مکانیکی، فشار لازم را به ورق وارد میکند. در این روش، ورق بین سنبه و ماتریس قرار میگیرد و با حرکت سنبه، شکل آن تغییر میکند. قالب V شکل یکی از قالبهای پرکاربرد در این دستگاههاست که برای ایجاد خمهای زاویهدار مورد استفاده قرار میگیرد.
سرعت مناسب و عملکرد قابلقبول در تولید قطعات تکراری، از مزایای دستگاههای مکانیکی است. البته تنظیمات این ماشین در مقایسه با مدلهای جدید محدودتر است و برای دستیابی به نتیجه مطلوب باید به ضخامت ورق، جنس فلز و نوع قالب توجه کرد.
دستگاه خمکاری پنوماتیک
در دستگاه خمکاری پنوماتیک، نیروی موردنیاز برای خم کردن ورق از طریق هوای فشرده تأمین میشود. کمپرسور هوا را فشرده میکند و این فشار به کمک سیلندرهای پنوماتیکی به حرکت مکانیکی تبدیل میشود. در نهایت، نیروی ایجادشده به ورق وارد شده و باعث تغییر شکل آن میشود.
این دستگاه بیشتر برای خمکاری ورقهای نازک و قطعاتی که به نیروی زیادی نیاز ندارند، کاربرد دارد. ساختار نسبتاً ساده و هزینه مناسب از ویژگیهای آن محسوب میشود. با این حال، برای خم کردن ورقهای ضخیم یا انجام عملیات سنگین صنعتی، معمولاً قدرت کافی ندارد.
دستگاه خمکاری هیدرولیک
دستگاه خمکاری هیدرولیک یکی از رایجترین ماشینآلات مورد استفاده در صنعت است. نیروی لازم در این دستگاه از طریق فشار روغن هیدرولیک تأمین میشود. روغن با فشار مشخص وارد سیلندرها شده و حرکت پیستونها باعث پایین آمدن سنبه و خم شدن ورق میشود.
یکی از دلایل محبوبیت این دستگاه، توانایی آن در خم کردن ورقهایی با ضخامتهای مختلف است. همچنین اپراتور میتواند میزان فشار و سرعت حرکت دستگاه را متناسب با نوع ورق و شرایط کار تنظیم کند. به همین دلیل، دستگاههای هیدرولیک در صنایعی مانند خودروسازی، ساخت سازههای فلزی، تولید تجهیزات صنعتی و صنایع ساختمانی کاربرد گستردهای دارند.
دستگاه خمکاری CNC
دستگاه خمکاری CNC از پیشرفتهترین تجهیزات این حوزه است که تمام مراحل خمکاری را بر اساس برنامهریزی کامپیوتری انجام میدهد. اپراتور اطلاعات مربوط به قطعه، از جمله زاویه خم، محل انجام خمکاری و ابعاد موردنظر را وارد سیستم میکند. دستگاه نیز با استفاده از این اطلاعات، عملیات را با دقت بالایی پیش میبرد.
یکی از مهمترین مزایای ماشینهای CNC، امکان اجرای چندین خم متوالی با خطای بسیار کم است. همچنین اگر قرار باشد تعداد زیادی قطعه مشابه تولید شود، میتوان برنامه موردنظر را ذخیره کرد و بدون نیاز به تنظیم مجدد تمام مراحل، تولید را ادامه داد.
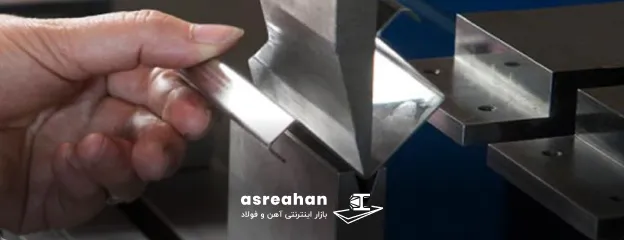
مراحل خم کاری ورق فلزی
برای خمکاری ورق فلزی، ابتدا باید قطعه را با توجه به ضخامت، جنس و زاویه موردنظر آماده کرد. در مرحله بعد، ورق روی دستگاه قرار میگیرد و در موقعیت مناسب محکم میشود تا هنگام انجام کار جابهجا نشود. سپس با اعمال فشار از طریق فکها و قالب دستگاه، ورق بهتدریج تغییر شکل میدهد و به زاویه دلخواه میرسد.
این عملیات به دو روش گرم و سرد انجام میشود. در خمکاری سرد، بدون نیاز به حرارت، فشار دستگاه باعث تغییر شکل ورق میشود. اما در روش گرم، ابتدا ورق تا دمای مشخصی گرم میشود تا انعطافپذیری آن افزایش پیدا کند. این روش بیشتر برای ورقهایی کاربرد دارد که خم کردن آنها در حالت عادی دشوار است یا احتمال ترکخوردگی دارند.
در پایان کار، ورق از دستگاه خارج میشود و زاویه خم، ابعاد قطعه و کیفیت سطح آن مورد بررسی قرار میگیرد. اگر فشار دستگاه، نوع قالب و دمای ورق بهدرستی انتخاب شده باشند، میتوان به خمهایی دقیق و یکنواخت دست پیدا کرد.
قیمت خمکاری ورق به چه عواملی بستگی دارد؟
قیمت خمکاری ورق برای همه سفارشها یکسان نیست و به مشخصات ورق و شرایط انجام کار بستگی دارد. جنس، ضخامت و قیمت ورق از اولین مواردی هستند که در تعیین هزینه باید در نظر گرفته شوند. هرچه ورق ضخیمتر یا سختتر باشد، خم کردن آن به فشار بیشتری نیاز دارد و ممکن است هزینه کار افزایش پیدا کند.
تعداد قطعات و پیچیدگی خمها هم روی قیمت تأثیر دارند. برای مثال، خم کردن یک ورق با یک زاویه ساده با قطعهای که چند خم مختلف یا فرم خاصی دارد، هزینه یکسانی نخواهد داشت. همچنین اگر روی ورق سوراخ یا برشهایی وجود داشته باشد، ممکن است انجام خمکاری کمی دشوارتر شود و به دقت بیشتری نیاز داشته باشد.
از طرف دیگر، نوع دستگاه و قالب مورد استفاده نیز در هزینه نهایی مؤثر است. بعضی ورقها را میتوان با دستگاههای معمولی خم کرد، اما برای اجرای طرحهای خاص باید از تجهیزات تخصصی استفاده شود. در کنار این موارد، تعداد سفارش، دستمزد اپراتور و مدتزمان انجام کار نیز در محاسبه قیمت نهایی خمکاری در نظر گرفته میشوند.
جمع بندی
خمکاری ورق یکی از روشهای پرکاربرد در صنعت فلزکاری است که برای تولید قطعات مختلف با شکل و زاویه دلخواه مورد استفاده قرار میگیرد. در این مقاله با مفهوم خمکاری ورق، کاربردهای آن و روشهای مختلف انجام این فرآیند آشنا شدیم. همچنین انواع دستگاههای خمکاری، مراحل اجرای کار و عواملی مانند جنس و ضخامت ورق، تعداد خمها و پیچیدگی قطعه را که بر هزینه نهایی تأثیر میگذارند، بررسی کردیم. در نهایت، باید توجه داشت که کیفیت خمکاری تنها به دستگاه مورد استفاده بستگی ندارد؛ بلکه انتخاب روش مناسب و در نظر گرفتن ویژگیهای ورق نیز اهمیت زیادی دارد. بنابراین، برای دستیابی به نتیجه مطلوب و جلوگیری از آسیب دیدن ورق، بهتر است این عملیات با تجهیزات مناسب و توسط افراد متخصص انجام شود.