جوشکاری یکی از مهمترین روشهای اتصال قطعات فلزی در پروژههای ساختمانی است. کیفیت جوش میتواند تأثیر مستقیمی بر استحکام و ایمنی سازه داشته باشد. با توجه به تفاوت در جنس و ضخامت قطعات، نوع اتصال و شرایط اجرای پروژه، نمیتوان برای تمام عملیات جوشکاری از یک روش مشخص استفاده کرد. به همین دلیل، روشهای مختلفی وجود دارند که هرکدام برای شرایط و کاربردهای خاصی مناسب هستند. برای انتخاب روش مناسب جوشکاری، عواملی مانند نوع دستگاه جوش جنس، ضخامت قطعات، محل اتصال، شرایط پروژه و الزامات طراحی نیز باید در نظر گرفته شوند. در این مقاله، با انواع روشهای رایج جوشکاری، انواع اتصالات، وضعیتهای جوش، مفهوم جوشپذیری فولاد و عوامل ایجاد ترک در جوش آشنا میشویم.
جوشکاری چیست؟
جوشکاری یکی از روشهای اصلی برای اتصال دائمی قطعات است. در این فرآیند، قطعات با استفاده از انرژی حرارتی، مکانیکی یا ترکیبی از آنها، پیوندی مستحکم بین سطوح مورد نظر ایجاد میشود. جوشکاری بیشتر برای اتصال فلزات کاربرد دارد، اما در صنایع مختلف برای مواد دیگری مانند پلیمرها و سرامیکها نیز استفاده میشود. نوع انرژی مورد استفاده به روش جوشکاری بستگی دارد. قوس الکتریکی، شعله، لیزر، اصطکاک و پرتو الکترونی از رایجترین منابع انرژی در این فرآیند هستند.
آشنایی با انواع روشهای جوشکاری و کاربرد هرکدام
روشهای جوشکاری بر اساس نوع تجهیزات، میزان دخالت اپراتور و نحوه ایجاد اتصال با یکدیگر تفاوت دارند. از روشهای رایج میتوان به جوشکاری دستی، نیمهخودکار، خودکار و فورجینگ اشاره کرد. هر روش برای شرایط خاصی مناسب است. انتخاب روش مناسب به عواملی مانند جنس قطعه، ضخامت، نوع پروژه و دقت موردنیاز بستگی دارد.
جوشکاری دستی
جوشکاری دستی یکی از روشهای پرکاربرد برای اتصال قطعات فلزی است که در آن جوشکار، کنترل فرآیند را بهصورت مستقیم انجام میدهد. در این روش، حرکت الکترود، سرعت جوشکاری و میزان حرارت توسط اپراتور تنظیم میشود. به همین دلیل، مهارت جوشکار تأثیر زیادی بر کیفیت نهایی اتصال دارد.
یکی از رایجترین روشهای جوشکاری دستی، جوشکاری قوس الکتریکی با الکترود روکشدار یا SMAW است. در این روش، بین الکترود و قطعه کار یک قوس الکتریکی ایجاد میشود. حرارت این قوس، نوک الکترود و بخشی از فلز پایه را ذوب میکند. فلز مذاب در محل اتصال جمع میشود و پس از سرد شدن، یک اتصال محکم ایجاد میکند.
الکترود مورد استفاده در این روش دارای یک پوشش مخصوص است. این پوشش هنگام جوشکاری ذوب میشود و از حوضچه مذاب در برابر عوامل محیطی محافظت میکند. پس از پایان جوش نیز بخشی از آن به شکل سرباره روی سطح باقی میماند. این لایه به کاهش اکسیداسیون و کنترل سرعت سرد شدن جوش کمک میکند.
این روش در ساختمانسازی، ساخت سازههای فلزی، تعمیر و نگهداری تجهیزات، صنایع تولیدی و کارگاههای صنعتی کاربرد زیادی دارد. همچنین برای اجرای اتصالات در محل پروژه، زمانی که استفاده از دستگاههای خودکار دشوار باشد، گزینه مناسبی است.
جوشکاری خودکار و جوشکاری نیمه خودکار
در جوشکاری نیمهخودکار، برخی مراحل مانند تغذیه سیم جوش بهصورت مکانیزه انجام میشود، اما هدایت مشعل و کنترل فرآیند همچنان تا حدی بر عهده اپراتور است. نمونههای رایج این روش عبارتاند از:
- جوشکاری تحت حفاظت گاز با الکترود مصرفی (MIG)
- جوشکاری تحت حفاظت گاز با الکترود توپودری (FCAW)
در جوشکاری خودکار، حرکت مشعل، تغذیه سیم و سایر پارامترهای فرآیند توسط تجهیزات و سیستمهای کنترلی انجام میشوند. این روش برای تولید انبوه و قطعاتی با هندسه تکرارشونده مناسبتر است. نمونههای رایج این روش عبارتاند از:
- جوشکاری زیر پودری (SAW)
- جوشکاری گاز الکتریکی (EGW)
- جوشکاری سرباره الکتریکی (ESW)
تفاوت اصلی جوشکاری دستی و خودکار در میزان دخالت اپراتور، سرعت تولید، یکنواختی و کنترل فرآیند است. روشهای خودکار معمولاً کنترل بیشتری روی شرایط جوش ایجاد میکنند، اما به تجهیزات و آمادهسازی دقیقتر نیاز دارند. جوش تحت حفاظت گاز (GMAW) و جوش تحت حفاظت گاز با الکترود تنگستن (TIG) نیز میتوانند با توجه به تجهیزات و سطح کنترل، بهصورت دستی، نیمهخودکار یا خودکار اجرا شوند.
جوشکاری فورجینگ
جوش فورجینگ یا فورجینگ میلگرد، روشی برای اتصال دو قطعه فلزی با استفاده از حرارت و فشار است. در این فرآیند، دو سر قطعات تا محدوده دمایی مناسب گرم میشوند و سپس با اعمال فشار، اتصال بین آنها ایجاد میشود.
این روش در صنعت ساختمان بیشتر برای اتصال میلگردها مورد توجه قرار میگیرد. استفاده از فورجینگ میتواند امکان اتصال میلگردهای با طول محدود را فراهم کند و در برخی پروژهها به کاهش نیاز به همپوشانی کمک کند. اجرای صحیح فورجینگ به کنترل دما، فشار، آمادهسازی سطح و تجهیزات مناسب وابسته است. بنابراین نمیتوان صرفاً با گرمکردن و فشردن دو میلگرد، یک اتصال استاندارد ایجاد کرد.
لیست قیمت تمامی مقاطع فولادی در بازار امروز
معرفی وضعیتهای مختلف جوشکاری
وضعیت جوشکاری به موقعیت قرارگیری قطعه و مسیر اجرای جوش نسبت به جوشکار گفته میشود. این موضوع مستقیماً بر نحوه کنترل حوضچه مذاب و کیفیت اتصال تأثیر میگذارد. وضعیتهای اصلی جوشکاری عبارتاند از:
- وضعیت تخت یا کفی: در این حالت، جوشکاری از سمت بالای اتصال انجام میشود و کنترل حوضچه مذاب معمولاً آسانتر است. این وضعیت در جوش گوشه با علامت 1F و در جوش شیاری با علامت 1G مشخص میشود.
- وضعیت افقی: محل اتصال در راستای افق قرار دارد و جوشکار باید از جاری شدن مذاب جلوگیری کند. کد 2F برای جوش گوشه و کد 2G برای جوش شیاری در این وضعیت به کار میرود.
- وضعیت سربالا: مسیر جوش بهصورت عمودی است و حرکت الکترود میتواند از پایین به بالا یا از بالا به پایین انجام شود. کنترل سرعت و مقدار مذاب در این حالت اهمیت بیشتری دارد. این وضعیت با علامتهای 3F در جوش گوشه و 3G در جوش شیاری نشان داده میشود.
- وضعیت سقفی: جوشکاری از زیر قطعه انجام میشود و به دلیل تأثیر نیروی گرانش بر حوضچه مذاب، مهارت و دقت بیشتری لازم دارد. علامت 4F برای جوش گوشه و 4G برای جوش شیاری استفاده میشود.

انواع اتصالات جوشی در صنعت ساختمان
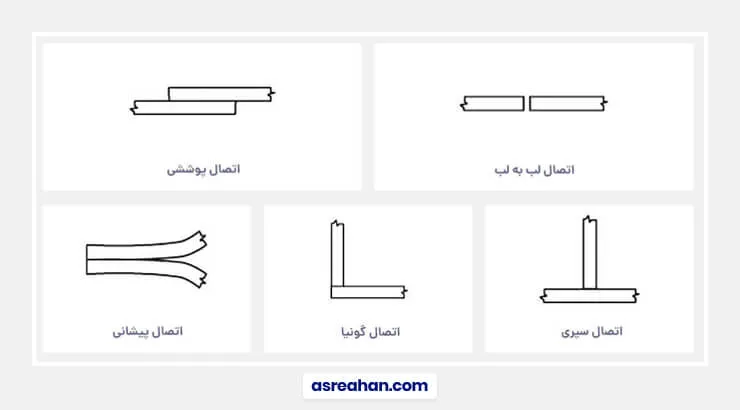
نحوه قرار گرفتن قطعات نسبت به یکدیگر، نوع اتصال جوشی را مشخص میکند. هر اتصال برای شرایط خاصی کاربرد دارد و انتخاب آن به شکل قطعات، ضخامت، نوع بار و جزئیات طراحی بستگی دارد. در ادامه این بخش، پنج نمونه از اتصالات رایج جوشی نشان داده شده است.
اتصال پوششی
در این نوع اتصال، یک قطعه روی قطعه دیگر قرار میگیرد. سپس بخش مشترک دو قطعه با جوش به یکدیگر متصل میشود. اجرای این اتصال نسبتاً ساده است و در بسیاری از ساختوسازهای فلزی و قطعات ورقی کاربرد دارد.
اتصال لببهلب
در اتصال لببهلب، دو قطعه در امتداد یکدیگر قرار میگیرند و لبههای آنها در محل اتصال به هم جوش داده میشوند. این روش برای اتصال ورقها و قطعاتی مناسب است که قرار است در یک راستا قرار داشته باشند. آمادهسازی لبهها در این نوع اتصال اهمیت زیادی دارد.
اتصال پیشانی
در اتصال پیشانی، دو قطعه از قسمت انتهایی یا پیشانی خود در کنار هم قرار میگیرند. سپس محل تماس آنها جوشکاری میشود. شکل و ضخامت قطعات، نوع جوش مورد نیاز را تعیین میکند. این اتصال در برخی قطعات و ساختارهای فلزی قابل استفاده است.
اتصال گوشهای
در این اتصال، دو قطعه با زاویه نسبت به یکدیگر قرار میگیرند و در محل برخورد آنها جوش ایجاد میشود. اتصال گوشهای در ساخت قطعات فلزی، چهارچوبها و برخی اجزای سازهای کاربرد دارد. دسترسی مناسب به محل جوش برای اجرای باکیفیت آن اهمیت دارد.
اتصال سپری
اتصال سپری زمانی ایجاد میشود که یک قطعه بهصورت عمود روی قطعه دیگر قرار بگیرد. شکل ظاهری این اتصال شبیه حرف T است. به همین دلیل، در منابع فنی به آن اتصال T یا T-joint نیز گفته میشود. این نوع اتصال در ساخت سازههای فلزی و اتصال ورقها و قطعات مختلف کاربرد زیادی دارد.
معرفی انواع جوش
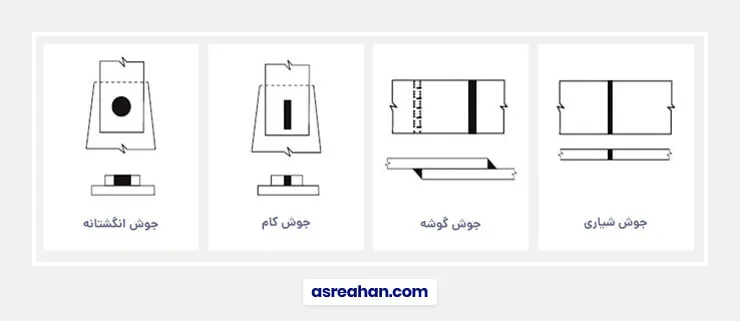
جوشها بر اساس شکل اتصال و نحوه قرارگیری قطعات، دستهبندیهای مختلفی دارند. از مهمترین آنها میتوان به جوش شیاری، جوش گوشه، جوش کام و جوش انگشتانه اشاره کرد. در صنعت ساختمان، جوش گوشه و جوش شیاری کاربرد بیشتری دارند و در اجرای بخشهای مختلف سازههای فولادی استفاده میشوند.
جوش گوشه
جوش گوشه یکی از پرکاربردترین انواع جوش در سازههای فلزی است. این جوش برای اتصال قطعاتی استفاده میشود که نسبت به یکدیگر زاویه دارند. اتصال سپری، اتصال رویهم و برخی اتصالات گونیا از نمونههای رایج آن هستند. این نوع جوش میتواند برای انتقال نیروهای برشی بین قطعات نیز مورد استفاده قرار گیرد. اندازه ساق جوش و طول آن باید متناسب با طراحی اتصال انتخاب شود.
جوش گوشه بیشترین کاربرد را در ساختمان دارد. اغلب اتصالات شامل اتصالات نبشیها، مهاربندها، ورقهای مهاربندی توسط جوش گوشه انجام میشود. اصولاً جوش گوشه باید طوری آرایش داده شود که تحت تنش برشی قرار داده شود. جوش گوشه نباید تحت تنشهای قائم قرار گیرد.
جوش شیاری
جوش شیاری زمانی استفاده میشود که قطعات از لبه به یکدیگر متصل میشوند. در این روش، لبه قطعات میتواند به شکلهای مختلف آمادهسازی شود. انتخاب شکل شیار به ضخامت قطعات و میزان نفوذ مورد نیاز بستگی دارد. در قطعات ضخیم، آمادهسازی مناسب لبهها اهمیت بیشتری پیدا میکند. شیار ساده و شیار جناغی از شکلهای رایج آمادهسازی هستند. هدف از این کار، ایجاد شرایط مناسب برای نفوذ جوش و رسیدن به مقاومت مورد انتظار اتصال است.
از جوش شیاری برای یکسره کردن ورقها برای ساخت تیرورقها و ستونهای ورقی و همچنین در اتصالات تیر به ستون برای اتصال ورقهای زیرسری و روسری به ستون استفاده میشود. از جوشهای شیاری در مواقعی که جوش تحت تنشهای قائم قرار دارد، استفاده میشود.
جوش کام
جوش کام برای اتصال دو قطعهای به کار میرود که یکی از آنها سوراخ یا شکافی مشخص دارد. فلز جوش درون این قسمت قرار میگیرد و پس از انجماد، قطعات را به یکدیگر متصل میکند. این نوع جوش در مقایسه با جوش گوشه و شیاری، کاربرد محدودتری در ساختمان دارد. با این حال، در برخی اتصالات ورقی و قطعات فلزی میتواند مورد استفاده قرار گیرد.
جوش انگشتانه
جوش انگشتانه نیز برای اتصال قطعات فلزی از طریق سوراخهای ایجادشده در یکی از قطعات استفاده میشود. در این روش، سوراخ با فلز جوش پر میشود و اتصال میان دو قطعه شکل میگیرد. جوش انگشتانه بیشتر زمانی کاربرد دارد که امکان ایجاد اتصال مناسب از طریق روشهای معمول وجود نداشته باشد. انتخاب این روش باید بر اساس طراحی اتصال و الزامات فنی پروژه انجام شود.
انواع روش های آماده سازی لبه ها
آمادهسازی لبه قطعات یکی از مراحل مهم پیش از جوشکاری است که با هدف ایجاد شرایط مناسب برای نفوذ فلز جوش، افزایش استحکام اتصال و کاهش احتمال ایجاد عیوب جوش انجام میشود. انتخاب نوع آمادهسازی لبه به عواملی مانند ضخامت قطعه، نوع اتصال، روش جوشکاری، جنس فلز و میزان نفوذ موردنیاز بستگی دارد. بهطور کلی، مهمترین روشهای آمادهسازی لبهها عبارتاند از:
- لبه ساده: در این روش، دو قطعه بدون آمادهسازی لبه خاص در کنار یکدیگر قرار میگیرند. لبه ساده بیشتر برای قطعات با ضخامت کم یا اتصالاتی که به نفوذ زیاد نیاز ندارند، کاربرد دارد.
- لبه نیمجناغی: یکی از لبههای اتصال بهصورت زاویهدار تراشیده میشود و لبه مقابل معمولاً بدون آمادهسازی لبه باقی میماند. این روش برای ایجاد فضای مناسب جهت نفوذ جوش در قطعات با ضخامت بالاتر استفاده میشود.
- لبه جناغی یکطرفه: در این حالت، هر دو قطعه از یک سمت به شکل زاویهدار آماده میشوند تا شیار مناسبی برای قرارگیری فلز جوش ایجاد شود.
- لبه جناغی دوطرفه: پخزنی از هر دو طرف اتصال انجام میشود و معمولاً برای قطعات ضخیمتر به کار میرود. این روش امکان جوشکاری از دو طرف و دستیابی به نفوذ مناسب را فراهم میکند.
- لبه نیملالهای: یکی از سطوح اتصال به شکل منحنی یا لالهای آماده میشود. این نوع آمادهسازی لبه میتواند در شرایطی که کنترل شکل و حجم فلز جوش اهمیت دارد، مورد استفاده قرار گیرد.
- لبه لالهای: هر دو لبه به شکل منحنی و مشابه فرم لاله آماده میشوند. این نوع آمادهسازی بیشتر برای برخی اتصالات خاص و قطعات با ضخامت بالا کاربرد دارد.
- لبه نیملالهای دوطرفه: در این روشها آمادهسازی از دو سمت قطعه انجام میشود و با توجه به ضخامت و شرایط اتصال، میتوان از فرم نیملالهای یا لالهای استفاده کرد.

جوشپذیری فولاد چیست و چه عواملی بر آن تأثیر میگذارد؟
جوشپذیری فولاد به توانایی آن برای ایجاد یک اتصال جوشی سالم و مقاوم گفته میشود. فولادی که جوشپذیری مناسبی داشته باشد، هنگام اجرای فرآیند دچار عیوبی مانند ترک یا تردشدگی نمیشود. این ویژگی بهخصوص در جوشکاری فولاد ساختمانی اهمیت زیادی دارد. چرا که کیفیت اتصال میتواند بر عملکرد سازه تأثیر بگذارد.
ترکیب شیمیایی فولاد یکی از مهمترین عوامل تعیینکننده جوشپذیری است. مقدار کربن و عناصر آلیاژی میتواند رفتار فولاد را هنگام گرم و سرد شدن تغییر دهد. هرچه میزان برخی از این عناصر بیشتر باشد، احتمال ایجاد ساختارهای سخت و ترکخوردگی نیز افزایش پیدا میکند.

ضخامت قطعه، نوع اتصال و شرایط محیطی نیز در کیفیت جوش مؤثر هستند. قطعات ضخیم معمولاً به کنترل حرارتی بیشتری نیاز دارند. سرعت سرد شدن، میزان هیدروژن موجود در فرآیند و نوع ماده مصرفی نیز باید مورد توجه قرار گیرد. برای دستیابی به یک جوش مناسب، رعایت چند نکته ضروری است:
- انتخاب روش مناسب برای جوشکاری
- استفاده از الکترود و مواد مصرفی کمهیدروژن
- آمادهسازی صحیح لبههای اتصال
- ایجاد فاصله مناسب بین قطعات برای کاهش تنش و گیرداری
- استفاده از پیشگرمایش در صورت نیاز
- کنترل دمای بین پاسهای جوش
- تنظیم مناسب جریان و سرعت جوشکاری
- کنترل سرعت سرد شدن اتصال
بخوانید: جوشکاری میلگرد و هر آنچه که باید درباره آن بدانید
ترک خوردگی جوش چیست؟
ترک یکی از جدیترین عیوبی است که ممکن است در فلز جوش یا اطراف آن ایجاد شود. ترک میتواند در زمان انجماد فلز جوش یا پس از سردشدن آن شکل بگیرد. از نظر محل ایجاد، ترکها ممکن است در فلز جوش، ناحیه متأثر از حرارت یا فلز پایه ایجاد شوند. ترکهای گرم معمولاً در دماهای بالا و هنگام انجماد شکل میگیرند، در حالی که برخی ترکهای سرد پس از کاهش دمای اتصال ظاهر میشوند.
اهمیت ترک به این دلیل است که میتواند بهعنوان نقطه تمرکز تنش عمل کند و تحت بارگذاری، رشد کند. به همین دلیل، کنترل کیفیت جوش و شناسایی ترکها در اتصالات حساس اهمیت زیادی دارد. انواع ترکهای محتمل در جوشکاری عبارتند از:
- ترک در نوار جوش (به صورت ظاهری و داخلی)
- ترک در منطقهای از فلز پایه که در اثر دمایجوش و تغییر حالت متالورژیکی فلز پایه به وجود می آید که به آن تفتیده نیز گفته میشود (ترک در زیر نوار جوش)
- ترک در جوش در هنگام بهرهبرداری (ترک مقاومتی)
مهمترین عوامل ایجاد ترک در ناحیه جوش کداماند؟
ترکخوردگی جوش یکی از عیوب مهم در اتصالات فولادی است. ترکیب شیمیایی فولاد، شرایط اجرای جوش، آلودگی، رطوبت و نحوه سرد شدن اتصال از مهمترین عوامل مؤثر در ایجاد ترک هستند. مهمترین دلایل ایجاد ترک در ناحیه جوش عبارتاند از:
- تنش و گیرداری اتصال: محدود شدن انقباض قطعات باعث افزایش تنش و احتمال ترک میشود.
- آلودگی و رطوبت سطح: روغن، زنگزدگی، رنگ و رطوبت کیفیت جوش را کاهش داده و احتمال ترک را افزایش میدهند.
- وجود هیدروژن: رطوبت در الکترود یا محل جوش میتواند هیدروژن وارد جوش کرده و موجب ترک سرد شود.
- سرعت بالای جوشکاری: سرعت نامناسب میتواند شکل و عمق جوش را مختل و زمینه ترک را ایجاد کند.
- سرد شدن سریع: باعث تشکیل ساختارهای سخت و شکننده و افزایش حساسیت به ترک میشود.
- کربن بالای فولاد: افزایش کربن، سختی را بالا برده و شکلپذیری فولاد را کاهش میدهد.
- هندسه نامناسب جوش: شکل نامناسب جوش میتواند تمرکز تنش و احتمال ترک را افزایش دهد.
- باقی ماندن سرباره: پاک نکردن کامل سرباره بین پاسها موجب ناپیوستگی و کاهش کیفیت جوش میشود.
- طراحی نامناسب اتصال: شیار، فاصله و نحوه قرارگیری نامناسب قطعات میتواند تنشهای پسماند و احتمال ترک را افزایش دهد.
جمع بندی
جوشکاری یکی از فناوریهای اساسی در ساخت و اجرای سازههای فلزی است و انتخاب صحیح روش آن، نقش مهمی در کیفیت و ایمنی اتصال دارد. جوشکاری دستی، نیمهخودکار، خودکار و فورجینگ هرکدام ویژگیها و کاربردهای متفاوتی دارند و نمیتوان یک روش را برای تمام شرایط مناسب دانست. در این مقاله، ابتدا انواع روشهای جوشکاری و کاربرد هرکدام را بررسی کردهایم. سپس به معرفی انواع جوش در سازههای فلزی، وضعیتهای مختلف جوشکاری و روشهای اتصال پرداختهایم.
سؤالات متداول
انواع جوش فلزات بهصورت جوشکاری دستی، جوشکاری خودکار و نیمه خودکار و جوشکاری فورجینگ انجام میشود.
انواع جوش در جوشکاری از نظر اتصال، اتصال لب به لب، اتصال پوششی (روی هم)، اتصال سپری، اتصال گونیا و اتصال پیشانی است. انواع جوشکاری با تصویر در داخل مقاله، توضیح داده شده است.